Tôle acier brute : bien la préparer avant peinture, soudure ou pliage
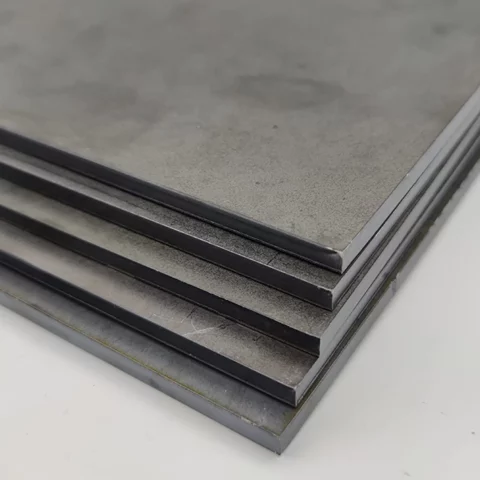
Une tôle acier brute sort de l’aciérie dans un état qui ne convient directement à aucun des trois usages qu’on lui réserve le plus souvent. Peinte telle quelle, elle cloque en quelques mois. Soudée telle quelle, elle donne un cordon poreux. Pliée telle quelle, elle fissure sur l’arête extérieure. La préparation n’est pas une étape de confort, c’est elle qui décide du résultat, et elle n’est pas la même selon ce qu’on veut faire de la pièce. Reste à identifier ce qu’on a entre les mains, puis à appliquer le bon traitement.
Laminée à chaud ou laminée à froid : deux surfaces, deux chantiers
Une tôle laminée à chaud est mise à l’épaisseur au-dessus de 900 °C. En refroidissant, sa surface se couvre de calamine, une couche d’oxydes de fer gris bleuté de 10 à 50 µm d’épaisseur, dure et irrégulièrement accrochée. Les tolérances d’épaisseur sont larges, les bords parfois irréguliers, et le prix au kilo est le plus bas du marché.
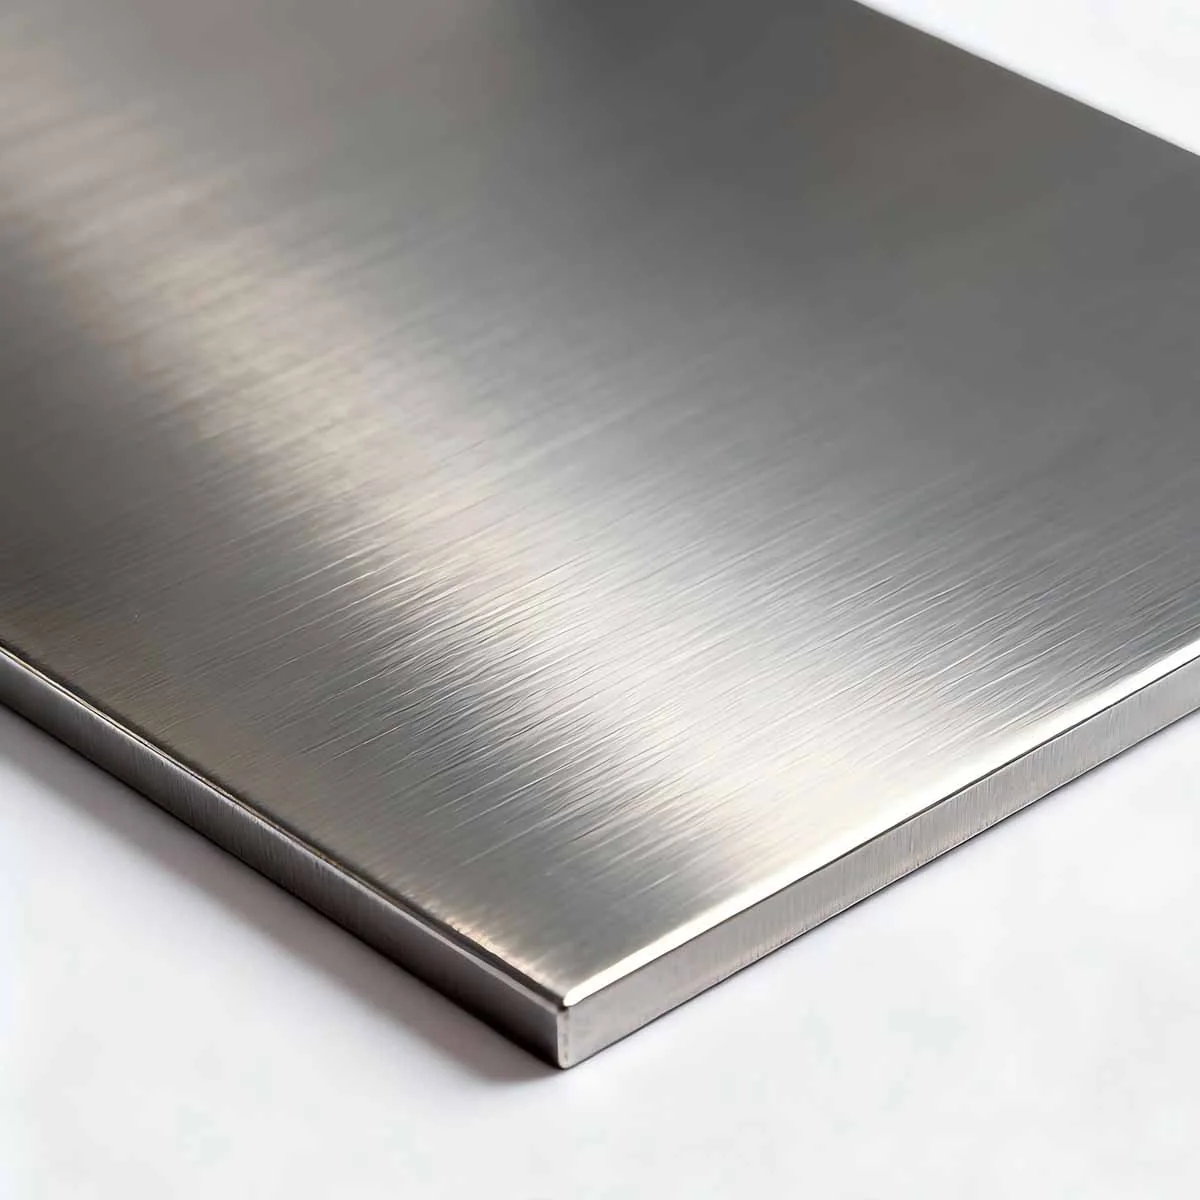
Une tôle laminée à froid est repassée à température ambiante après décapage. Sa surface est lisse, gris clair et uniforme, les tolérances sont serrées, et elle reçoit en sortie de ligne un film d’huile anticorrosion qui la protège pendant le transport et le stockage.
Le choix entre les deux ne se joue pas seulement sur le prix. Une laminée à chaud convient à tout ce qui sera peint, soudé ou dissimulé : support de machine, renfort, platine, gabarit d’atelier. Une laminée à froid s’impose dès qu’on a besoin d’une épaisseur régulière au dixième, d’un pliage précis ou d’une surface qui restera visible après finition. En dessous de 2 mm, la question ne se pose d’ailleurs presque plus : les tôles fines laminées à chaud sont rares et rarement planes.
La conséquence pratique tient en une phrase. Sur une laminée à chaud, il faut enlever la calamine. Sur une laminée à froid, il faut enlever l’huile. Deux opérations différentes, pour deux produits qu’on achète souvent sans faire la différence.
Reste à savoir laquelle on a sous la main. La distinction se fait à l’œil et au doigt : la laminée à chaud est mate, légèrement pelliculeuse et franchement rugueuse, la laminée à froid est lisse, gris clair et laisse un résidu gras sur la paume. Si le doute persiste, l’information figure sur la fiche du fournisseur, et les tôles en acier vendues au détail précisent le mode de laminage en plus de l’épaisseur et du format. Ce détail n’est pas une mention administrative : c’est lui qui détermine tout le travail qui suit.
Préparer une tôle avant peinture
La calamine n’est pas une couche de protection
C’est l’erreur la plus répandue. La calamine est électrochimiquement cathodique par rapport à l’acier qu’elle recouvre : partout où elle est fissurée, éclatée ou absente, elle forme une pile avec le métal nu et accélère la corrosion à cet endroit précis. Une peinture appliquée par-dessus tient exactement aussi longtemps que la calamine, et la calamine ne tient pas. Le résultat classique est une cloque qui se soulève avec, dessous, une plaque d’oxyde qui se détache en un seul morceau. C’est d’ailleurs la cause la plus fréquente d’un décollement de peinture en cloques sur une pièce métallique, bien avant les problèmes d’humidité auxquels on pense en premier.
L’ordre des opérations compte autant que les opérations
Dégraisser vient toujours en premier. Poncer une surface grasse ne fait qu’enfoncer le gras dans la rugosité qu’on vient de créer, et aucun primaire n’accroche ensuite. Acétone ou dégraissant alcalin, chiffon non pelucheux, et on change de chiffon régulièrement plutôt que d’étaler.
Vient ensuite le décalaminage ou le dérouillage proprement dit : disque à lamelles grain 40 à 60 pour une petite pièce, brosse métallique rotative pour les angles, sablage ou grenaillage dès que la surface dépasse quelques mètres carrés. On termine par un dépoussiérage soigné puis un second passage de dégraissant, parce que le ponçage laisse une poussière métallique fine qui empêche l’accrochage.
Le degré de propreté obtenu se décrit avec la norme ISO 8501-1, qui sert de langage commun entre un fabricant de peinture et un applicateur.
| Degré | Méthode | Résultat attendu | Usage typique |
|---|---|---|---|
| St 2 | Brossage et grattage manuels ou mécaniques | Calamine et rouille non adhérentes retirées, surface mate | Retouches, pièces en intérieur sec |
| St 3 | Idem, exécuté plus énergiquement | Surface nettement métallique, léger éclat | Peinture intérieure durable |
| Sa 2 | Projection d’abrasif | Quasi-totalité des oxydes retirée | Primaire industriel courant |
| Sa 2½ | Projection d’abrasif | Ombres légères tolérées, aucun résidu visible | Standard des systèmes époxy en extérieur |
| Sa 3 | Projection d’abrasif | Acier blanc, aucun résidu | Milieux agressifs, immersion |
Les deux conditions que tout le monde oublie
La première est le délai. Une tôle décapée est de l’acier nu, et l’acier nu rouille en quelques heures. Au-dessus de 70 % d’humidité relative, un voile de rouille apparaît en deux à quatre heures et il faut tout recommencer. La règle pratique est simple : on ne décape que la surface qu’on est capable de primariser le jour même.
La seconde est le point de rosée. Le support doit se trouver à au moins 3 °C au-dessus du point de rosée au moment de l’application, faute de quoi un film d’eau invisible se forme sur le métal et se retrouve emprisonné sous la peinture. Dans un atelier non chauffé, cette condition élimine une bonne partie des matinées d’automne et d’hiver, et elle explique pourquoi la température ambiante au moment de peindre change autant le rendu final.
Côté produit, un primaire époxy bi-composant reste la référence en extérieur ou en ambiance humide, un primaire antirouille glycérophtalique suffit en intérieur sec. Dans tous les cas, on ne pose pas une peinture de finition directement sur l’acier nu. Quant aux convertisseurs de rouille, ils ont leur place sur de la rouille légère et dans les zones réellement inaccessibles au décapage, mais ils ne remplacent pas une préparation mécanique.
Préparer une tôle avant soudure
Ce que la calamine fait au bain de fusion
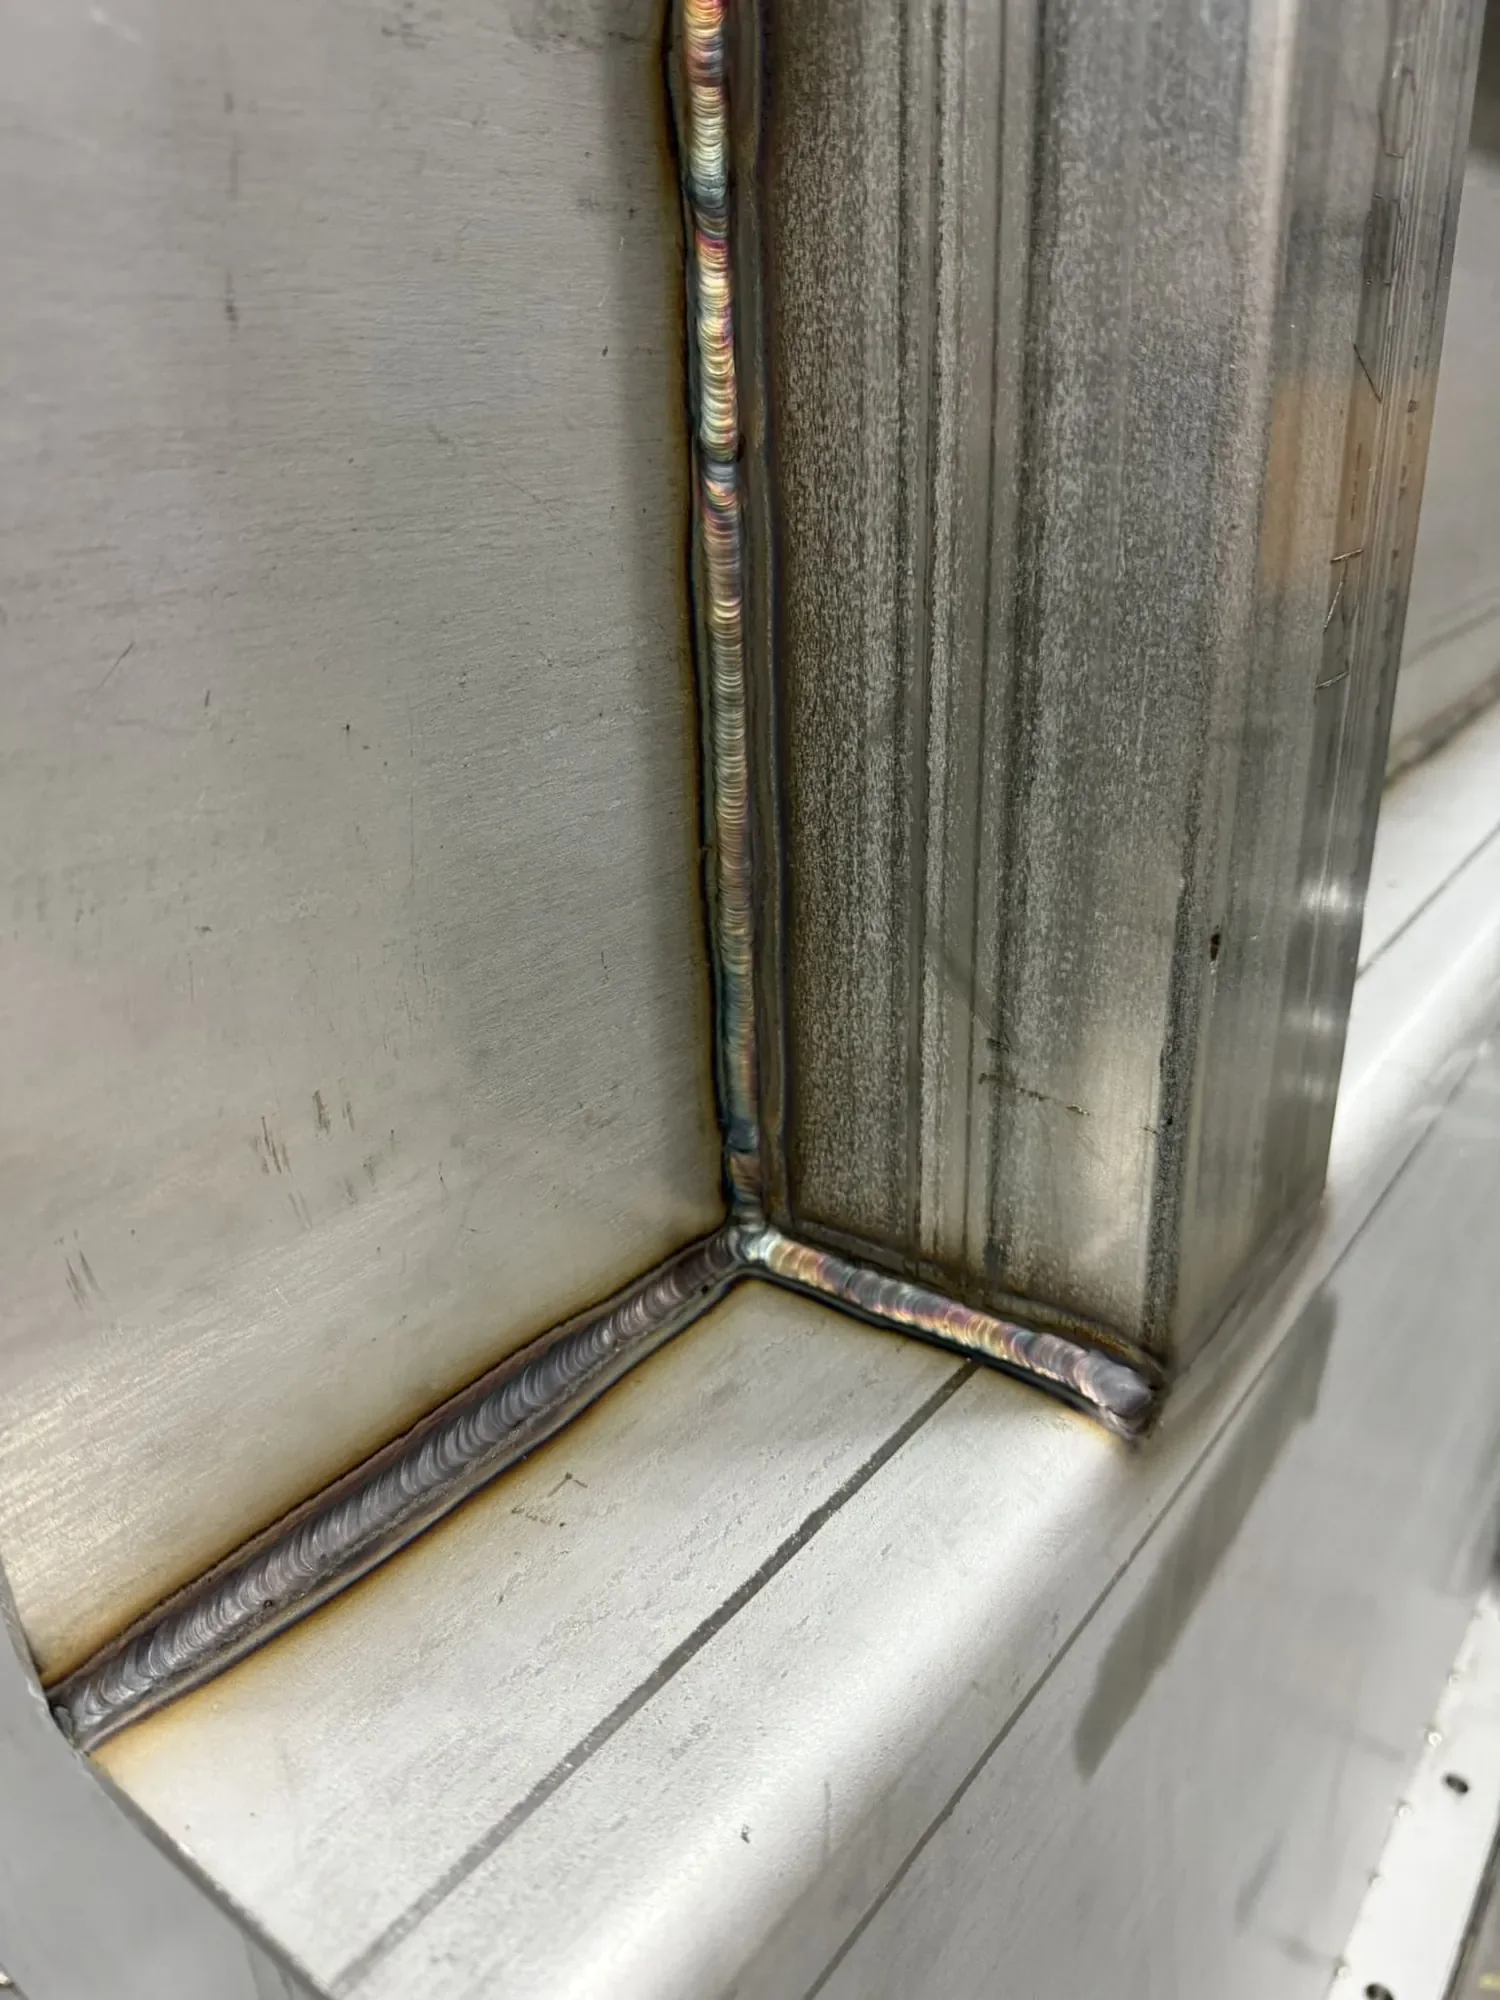
Les oxydes ne fondent pas à la même température que l’acier. Ils se retrouvent piégés dans le cordon sous forme d’inclusions, créent des porosités et provoquent des manques de fusion en bord de joint. La règle est de meuler jusqu’au métal blanc sur 25 mm de part et d’autre du joint, et sur les deux faces de la tôle, pas seulement celle qu’on voit.
Les contaminants à traiter avant d’amorcer
- Huile et graisse : elles se décomposent dans l’arc et libèrent de l’hydrogène, qui donne porosités et, sur les épaisseurs, fissuration à froid.
- Peinture et primaire : fumées chargées et porosité garantie. À retirer sur la même largeur que la calamine.
- Galvanisation : les vapeurs d’oxyde de zinc provoquent la fièvre des métaux, un syndrome grippal qui se déclare quelques heures après le poste. Décaper sur 25 mm et ventiler, ou travailler avec une aspiration à la source.
- Humidité et rouille : même mécanisme que les huiles, l’hydrogène en plus. Une tôle sortie du froid doit être remise à température avant d’être soudée.
Un point de sécurité trop peu connu mérite d’être isolé : on n’utilise jamais de dégraissant chloré à proximité d’un arc électrique. Le trichloréthylène et le perchloréthylène se décomposent sous le rayonnement ultraviolet de l’arc et produisent du phosgène, un gaz toxique. Acétone ou dégraissant non chloré, et on laisse évaporer complètement avant d’amorcer.
La préparation géométrique
Jusqu’à 3 mm d’épaisseur, un bord droit avec un écartement de 1 à 2 mm suffit. Au-delà de 4 mm, un chanfrein en V de 30° par face avec un talon de 1 à 2 mm permet d’atteindre la racine. Dans tous les cas on ébavure avant d’accoster, et on pointe tous les 100 à 150 mm pour contenir le retrait, en commençant par le milieu et en progressant vers les extrémités en alternance.
Préparer une tôle avant pliage
Repérer le sens de laminage
Le laminage oriente la structure du métal. Un pli réalisé parallèlement au sens de laminage place les fibres dans l’axe du pli et augmente nettement le risque de fissuration sur l’arête extérieure, en particulier au-delà de 3 mm d’épaisseur et sur les nuances à haute limite élastique. Chaque fois que la géométrie de la pièce le permet, on plie perpendiculairement au sens de laminage. Il se repère aux fines stries parallèles visibles en lumière rasante sur la surface brute.
Rayon minimal et ouverture de matrice
| Épaisseur | Rayon intérieur mini (S235) | Rayon intérieur mini (S355 et nuances HLE) | Ouverture de V en pliage en l’air |
|---|---|---|---|
| 1 mm | 1 mm | 1,5 mm | 6 à 8 mm |
| 1,5 mm | 1,5 mm | 2,5 mm | 10 mm |
| 2 mm | 2 mm | 3 mm | 12 à 16 mm |
| 3 mm | 3 mm | 4,5 mm | 20 à 24 mm |
| 4 mm | 4 mm | 6 à 8 mm | 25 à 32 mm |
| 5 mm | 5 mm | 8 à 10 mm | 35 à 40 mm |
Descendre sous ces rayons est possible sur de l’acier très ductile, mais c’est au prix d’un écrouissage important et d’un risque de microfissures qui ne se verront qu’à la mise en charge.
Les distances et les arêtes
Un perçage ou un bord trop proche de la ligne de pli se déforme. Il faut conserver au minimum 2,5 fois l’épaisseur plus le rayon entre l’axe du pli et le bord d’un trou, faute de quoi le trou devient ovale et la cote part. On ébavure systématiquement avant de plier : une arête vive ou une amorce de fissure laissée par la cisaille se propage dans le pli.
Dernier point, souvent découvert trop tard : la calamine s’écaille au pliage. Les écailles marquent le poinçon et la matrice, se réincrustent dans la tôle et laissent des points durs sur lesquels aucune peinture n’accroche. Si la pièce doit être peinte ensuite, il vaut mieux décalaminer avant de plier plutôt qu’après.
Calculer le développé
Le développé n’est pas la somme des cotes extérieures. La matière s’allonge à l’extérieur du pli et se comprime à l’intérieur, et il faut retrancher la perte au pli. Le calcul s’appuie sur le facteur K, compris entre 0,33 et 0,45 pour l’acier doux, avec 0,40 comme valeur par défaut acceptable en pliage en l’air. Sur une série, le plus sûr reste de plier une chute à la même épaisseur et au même outil, puis de mesurer.
Que faire selon la destination : la synthèse
| Destination | Ce qu’il faut retirer | Méthode courante en atelier | Contrôle avant de passer à la suite |
|---|---|---|---|
| Peinture | Calamine, rouille, huile, poussière de ponçage | Dégraissage, disque à lamelles 40 à 60 ou sablage, dépoussiérage, second dégraissage | Surface mate et uniforme, aucun point brillant résiduel |
| Soudure | Calamine, huile, peinture, galvanisation, humidité, sur 25 mm de part et d’autre et sur les deux faces | Meulage jusqu’au métal blanc, dégraissant non chloré | Bande métallique nette et sèche des deux côtés du joint |
| Pliage | Bavures, amorces de fissure, calamine si la pièce sera peinte | Ébavurage à la lime ou au disque, repérage du sens de laminage | Arêtes cassées, pli prévu perpendiculaire au laminage |
Stocker la tôle entre les étapes
Une tôle préparée mais non traitée se dégrade vite, et le stockage fait autant de dégâts que l’attente. On la pose à plat sur des chevrons, jamais debout contre un mur, où elle se voile et capte l’humidité du maçonné. Entre deux tôles empilées, on glisse des intercalaires : la condensation piégée entre deux surfaces planes crée une rouille de contact en quelques jours, et c’est elle qui donne ces taches sombres régulières qu’on retrouve sur un paquet resté trop longtemps au sol.
Dans un atelier non chauffé, la tôle est plus froide que l’air lorsque la température remonte le matin : elle condense, systématiquement. Une bâche respirante vaut mieux qu’une bâche plastique, qui enferme l’humidité au lieu de la laisser partir.
Questions fréquentes
Peut-on peindre directement une tôle acier brute neuve ?
Non, dans les deux cas de figure. Une laminée à chaud porte de la calamine, sur laquelle la peinture se décolle avec la couche d’oxyde. Une laminée à froid porte un film d’huile anticorrosion, qui empêche tout accrochage. Neuve ne veut pas dire prête à peindre.
Combien de temps peut-on attendre entre le décapage et le primaire ?
Quelques heures au maximum. Au-dessus de 70 % d’humidité relative, un voile de rouille se forme en deux à quatre heures et oblige à reprendre la préparation. On ne décape que ce qu’on peut primariser dans la journée.
Quel rayon de pliage pour une tôle acier de 2 mm ?
Au moins 2 mm de rayon intérieur sur un S235, et plutôt 3 mm sur une nuance à haute limite élastique, avec une matrice en V de 12 à 16 mm en pliage en l’air.
Faut-il décaper une tôle galvanisée avant de la souder ?
Oui, sur 25 mm de part et d’autre du joint, et avec une ventilation ou une aspiration à la source. Les vapeurs d’oxyde de zinc provoquent la fièvre des métaux, dont les symptômes apparaissent plusieurs heures après le poste.
Un convertisseur de rouille remplace-t-il le décapage ?
Non. Il traite une rouille légère et rend service dans les angles ou les recoins réellement inaccessibles, mais sur une surface plane et atteignable, la préparation mécanique reste la seule option qui tienne dans la durée.
À retenir
Trois réflexes couvrent l’essentiel. Identifier d’abord le mode de laminage, parce qu’il décide de ce qu’il y a à retirer. Dégraisser avant de poncer, jamais l’inverse. Et ne jamais laisser une tôle nue attendre : décapée le matin, elle est à protéger avant le soir. Le reste, rayon de pliage, largeur de meulage ou choix du primaire, se lit dans les tableaux ci-dessus.